
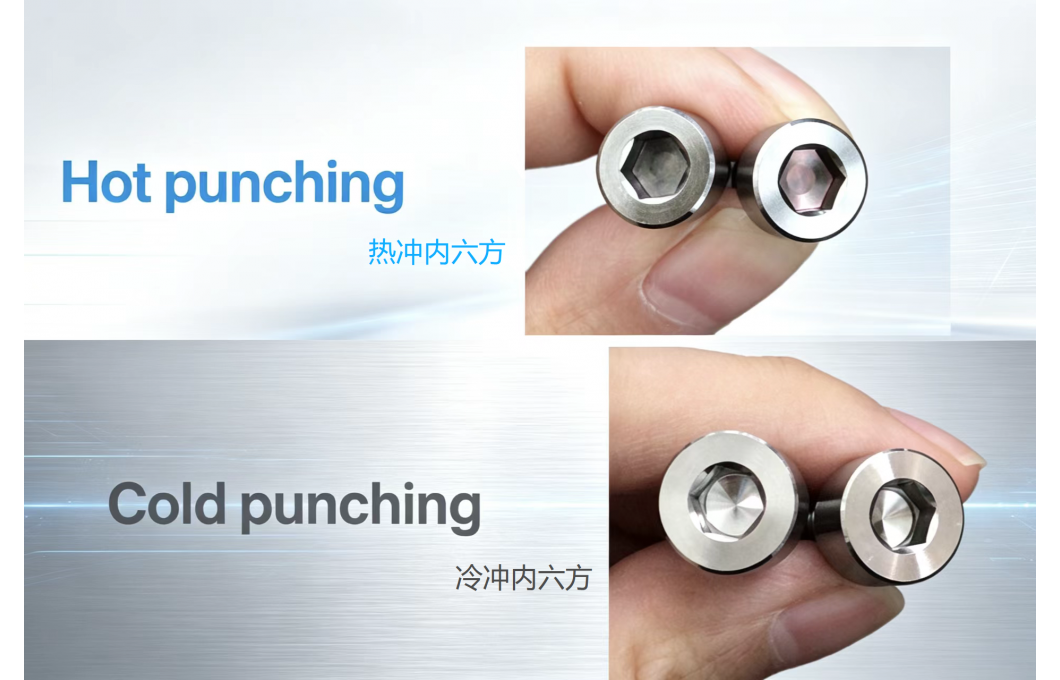
工艺A:模具热冲内六方(热镦一体成型内六角)
工艺B:钻孔→冲方→清根→冷冲内六方(先预制底孔,再冷挤压成型内六方)
适用基材说明: TA2纯钛:塑性好、冷成型能力尚可,但回弹大、导热差;
TC4钛合金(Ti-6Al-4V):室温塑性差、强度高,冷加工硬化极强,冷冲难度远大于TA2。
核心对比总表
对比项 | 工艺A:模具热冲内六方(热镦) | 工艺B:钻孔+冲方+清根+冷冲内六方 |
成型原理 | 螺钉头部加热至再结晶温度区间(TA2/TC4约700~900℃),热态下模具一次性挤压成型圆柱头+内六方,头部镦粗与内六方同步完成 | 棒料先镦出圆柱头,室温状态:先钻底孔→冲方预成型→清根去除孔口毛刺/塌角→冷挤压精整内六方 |
适用材料 | TA2、TC4都适合;TC4首选热冲 | 优先TA2;TC4不推荐大规格/深内六方,极易开裂、模具崩损 |
产品外观&内六方轮廓 | 热态金属流动性好,内角填充饱满; | 冷挤压成型,表面光洁度高,无氧化富氧层; |
力学性能 | 热成型后晶粒重排;控制好温度/冷却,头部塑性尚可;风险:过热/吸氧造成表面脆化,疲劳强度下降 | 冷加工硬化,内六方孔壁硬度上升,抗扭强度提升;但冷挤压残余应力大,在交变载荷、腐蚀工况下容易应力开裂 |
模具损耗 | 高温工况,模具承受热疲劳、热磨损;钛高温粘模严重,模具寿命偏低;需要专用高温涂层/润滑 | 常温成型,模具无热疲劳;但钛冷加工粘模强、冷作硬化,单位挤压力巨大;深孔/大规格内六方模具崩针风险高 |
生产效率 | 单工序一次成型头部+内六方,工序少,量产节拍快;但需要加热设备,换模、温控调试时间长 | 工序多:钻孔→冲方→清根→冷冲,多工位流转,节拍慢;单工位加工单件耗时更长;需要多套工装 |
尺寸精度 | 公差中等,受温度、模具热膨胀影响,批次波动偏大;后续一般需要喷砂去氧化皮 | 尺寸精度更高,一致性好;回弹需要提前补偿,适合精密紧固件 |
材料利用率 | 棒料头部热镦成型,废料极少 | 钻孔会产生钻屑,材料损耗高于热冲 |
成本分析 | 大批量生产综合成本更低;模具投入高,加热设备成本高;小批量不划算 | 小批量、精密件更友好;人工/工序成本高;钻孔耗材、冷冲冲针损耗大;大批量成本偏高 |
典型失效风险 | 1. 钛高温吸氧,表层脆化,内六角拧动时容易崩角 | 1. TC4冷冲极易根部微裂纹,扭矩测试断裂 |
适合规格场景 | M3~M16,螺钉头部较厚、内六方深度大,TC4高强度钛螺钉,大批量订单 | 中小规格M2~M10,TA2纯钛精密螺钉;内六方浅、对精度/表面质量要求高;小批量、样品件;化工/海水腐蚀工况,不允许表面富氧层 |
分项优势解读
工艺A:模具热冲内六方(热镦成型)
✅ 优势
1. 金属高温流动性极佳,内六角尖角、根部填充饱满,抗扭性能上限高,适合深内六方螺钉;
2. 工序短,头部镦粗+内六方一次成型,没有钻孔废料,大批量产能高;
3. TC4钛合金首选工艺,规避TC4室温塑性差、冷冲开裂的痛点;
4. 成型力远低于冷挤压,大规格钛螺钉只能热镦。
工艺B:钻孔,冲方,清根后冷冲内六方
✅ 优势
1. 全程室温加工,无高温吸氧脆化层,对于海水、化工腐蚀工况(海水淡化、高盐介质)优势巨大,不会因为表层富氧层发生点蚀、疲劳失效;
2. 内六方内壁表面质量好,尺寸精度高,产品批次尺寸稳定;
3. 不需要加热设备,样品、小批量试产灵活;
4. 冷挤压带来加工硬化,孔壁硬度提升,合理工艺下抗扭性能不错。


